 tr

Armatür DC Motor Kılavuzu: Laminasyonlar, Sargılar ve Çekirdek Montaj Seçenekleri
Bir dönüştürücü hattı, 1.800 rpm'de üç adet 24 V kalıcı mıknatıslı DC redüktörlü motoru çalıştırıyor. Yaklaşık 4.500 çalışma saatinde, bir ünite fırça kutularında gözle görülür şekilde kıvılcım çıkarmaya başlar ve aynı yük altında hızının yaklaşık %6'sını kaybeder. Sargı testi temiz. Arıza armatürde yatıyor: yivli bir komütatör, yeniden yapılanmadan bu yana milimetrenin birkaç yüzde biri kadar eksantrik çalışan bir rotor yığını ve yüzeylerinin ancak %60'ındaki fırça yatakları.
Öncelikle sonuç: armatür, akımı taşıyan, alan akısını kesen ve tork üreten dönen sargı düzeneğidir. Komütatör ve fırçalar, rotor döndükçe akımın doğru yönde akmasını sağlayan şeydir. Bir DC makinesinde bu parçalar teker teker değil, birlikte değerlendirilir. Sıkı çapak ve eşmerkezlilik sınırlarında tutulan bir laminasyon yığınının değeri, komütatörün yuvarlak olmaması durumunda çok az olur ve mükemmel bir komütatör, tabakalar arası kısa devrelerle dolu bir yığını kurtaramaz.
Aşağıda bir DC motorun armatür tarafının pratik bir görünümü yer almaktadır: manyetik devre, sargı, komütasyon limiti ve örnek laminasyonlardan seri teslimata kadar çekirdeğin gerçekte nasıl satın alındığı.
Armatür Nasıl Tork Üretir ve Komütasyon Nerede Biter?
İki ilişki, fırçalanmış bir DC motordaki çoğu tezgah ölçümünü açıklar ve her ikisi de doğrudan armatürü işaret eder.
- Tork: T ≈ k · Φ · Ia, alan akısı ile armatür akımının çarpımı.
- Geri EMF: E ≈ k · Φ · ω, hızla artar ve belirli bir besleme voltajında çalışma akımını ayarlar.
- Mevcut yol: besleme, fırça, komütatör segmenti, armatür bobini, dönüş fırçası.
- Değiştirme: komütatör, her bir bobin manyetik nötrden geçerken bobin akımını tersine çevirir, böylece bobin akımı, besleme DC olsa bile değişir.
- Armatür reaksiyonu: armatürün kendi manyetomotor kuvveti ana alanı eğip zayıflatır ve tarafsız ekseni kaydırır. Yüksek akımda, arkadaki fırça kenarında kıvılcım oluşması ve amper başına küçük bir tork kaybı gibi görünür.
Manyetik devre
Rotor ve stator laminasyonları, normalde 0,35 mm veya 0,50 mm olan yönlendirilmemiş elektrikli çelikten istiflenir. Daha ince ölçü, girdap akımı kaybını azaltır ancak istifleme faktörünü azaltır ve kilogram başına maliyeti artırır, dolayısıyla bu nadiren ücretsiz bir gelişmedir.
sarma
Bakır dolgu, tel ölçüsü ve uç dönüş uzunluğu I²R kaybını belirler. Yalıtım sınıfı F veya H, sargının sınırlayıcı parça olmasından önce ne kadar termal marj kullanmanıza izin verildiğini belirler.
Komütasyon
Fırça kalitesi, yay basıncı, komütatör eksantrikliği ve alttan kesme derinliği kıvılcım oluşumunu belirler. Yaklaşık 0,02 mm'yi aşan salgı genellikle bir arıza olarak ortaya çıkmadan çok önce fırça sesi olarak ortaya çıkar; bu nedenle yukarıdaki arıza 500 saat yerine 4.500 saatte izlenebilirdi.
Armatür Gerilimi veya Saha Kontrolü: Satın Almadan Önce Karar Verin
Hız aralığı bir kontrol kararıdır ancak armatür tasarımını kısıtlar. Temel hızın altında kullanılan armatür voltaj kontrolü, yaklaşık olarak sabit tork ve geniş kısma sağlar; konveyörler, besleme silindirleri ve konumlandırma eksenleri için olağan seçimdir. Temel hızın üzerinde kullanılan alan zayıflatma kabaca sabit güç sağlar, ancak akı düştükçe komütasyon marjı düşer ve alan kaynağının yük altında sabit kalması gerekir.
20 kHz ve üzeri PWM sürücüleri akım dalgalanmasını ve beraberinde gelen ekstra armatür ısıtmasını küçük tutar; bunun altında, veri sayfası numarasının geçerli olduğunu varsaymak yerine, gerçek taşıyıcı frekansındaki fırça ve çekirdek kayıplarını kontrol edin. Seri sargılı motorlar aynı şekilde alanla zayıflatılamaz çünkü alan ve armatür aynı akımı paylaşır. Seri dereceli sürücüleri veya direnç kontrolünü kullanın ve hız düzenlemesinin daha yumuşak olacağını kabul edin.
Rotor Yığını Oluşturmanın Üç Yolu ve Her Birinin Maliyeti
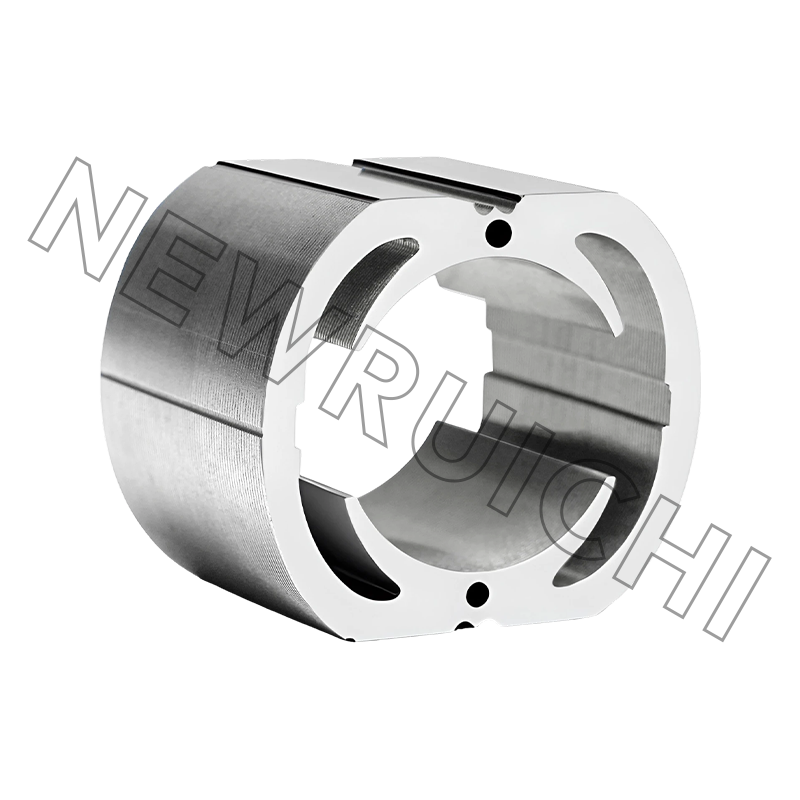
Takas soyut değildir. Kilitli bir yığın, takımlama masrafından tasarruf sağlar, ancak çentikler yerel doygunluk ve metal-metal teması yaratır. Yapışkanla bağlanmış bir yığın, yalıtım kaplamasını sağlam tutar ve genellikle donanım fiyatına ve kürlenme süresine göre en düşük çekirdek kaybını ölçer. Kaynaklı yığınlar arada yer alır ve uzun bir yığının mekanik bütünlüğü birkaç watt'tan daha önemli olduğunda seçilir. Kilitleme geometrisinin belirleyici faktör olduğu durumlarda, davranışı birbirine kenetlenmiş lamine çekirdekler Hassas montajlarda teknik resim dondurulmadan önce gözden geçirilmeye değer.
Tasarım hala açıksa, çizim için rotor ve stator laminasyonları satın almak, kalıba başlamadan önce yığın yapılarını karşılaştırmanın en hızlı yoludur.
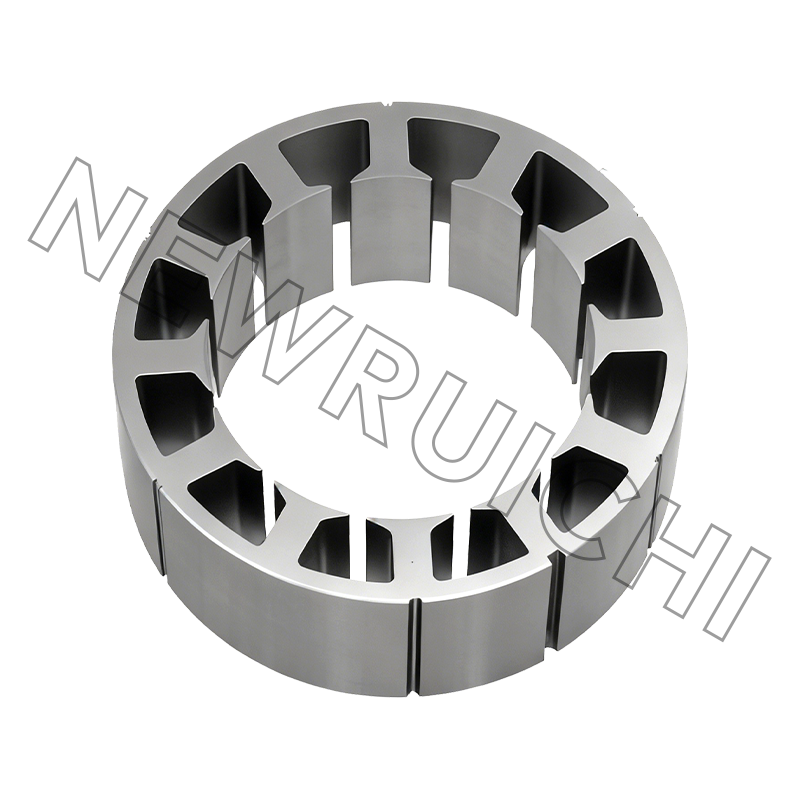
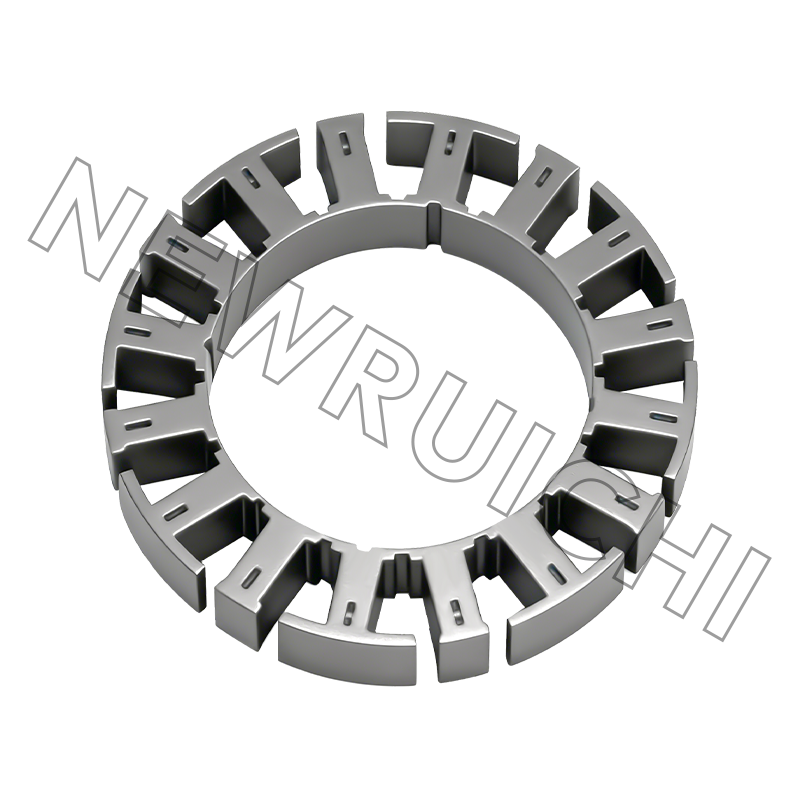
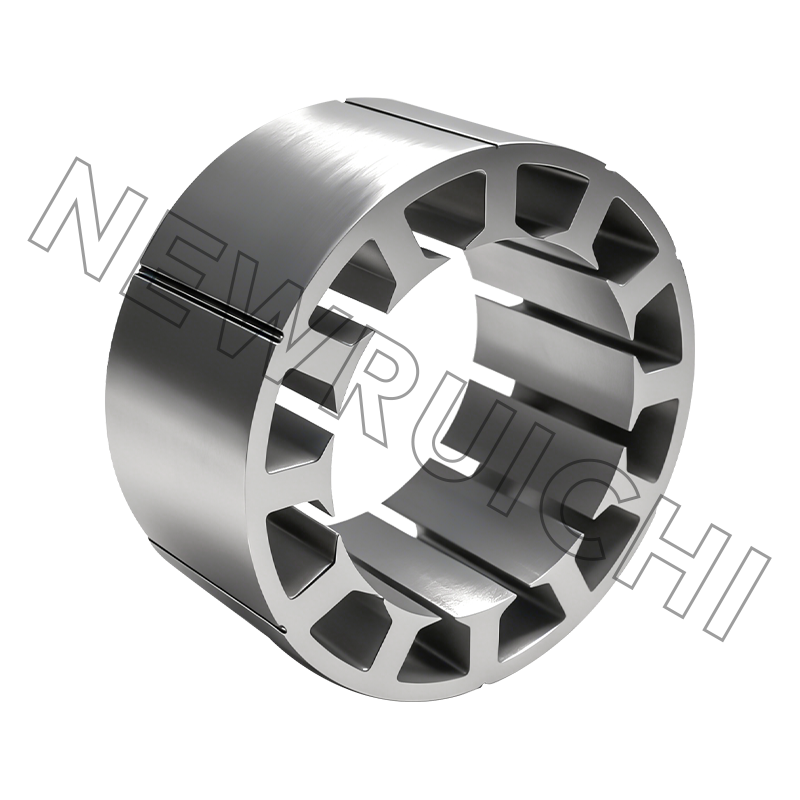
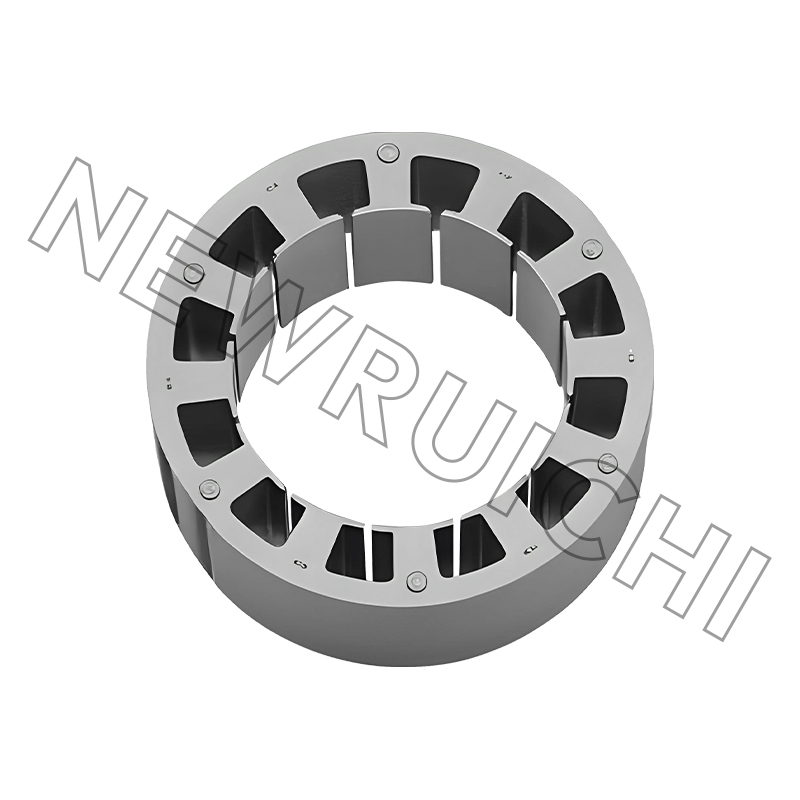 DC Motor Stator ve Rotor Laminasyonları Özel stator ve rotor laminasyonları, takımlama taahhüdünden önce tasarım aşamasında yığın karşılaştırmalarını destekleyerek manyetik kayıp ve montaj uyumunun değerlendirilmesine yardımcı olur. Ürünü Görüntüle →
Veri Sayfasında Bulamayacağınız Kayıplar
Bir veri sayfası, bir çalışma noktasında tek bir verimlilik rakamı verir. Kayıp mekanizmaları arasındaki bölünme, armatürün yarım yükte ısınıp ısınmayacağını veya %80 nominal değerde aşırı ısınıp ısınmayacağını belirleyen şeydir.
Nominal yükte küçük bir fırçalı DC motorda gösterge niteliğinde bölünme; gerçek paylar akı yoğunluğu, hız ve fırça derecesi ile değişir.
Bakır kaybı akımın karesiyle ölçeklenir, dolayısıyla %10'luk bir aşırı yük, sarımda yaklaşık %21 daha fazla ısı ekler. Bu nedenle etiket üzerinde yazılı olan akımda fırça ve sarım arızaları nadiren meydana gelir. Çekirdek kaybı akı yoğunluğu, çelik göstergesi ve tabakalar arası kısa devrelerin sayısı ile sabitlenir; bu, çizik kaplamalı bir istifin yüksüz durumda bile ısındığı anlamına gelir; monte edilmiş bir motor sıcakken rölantide çalıştığında yararlı bir teşhistir.
Fırçalanmış DC Armatürlerin Hala Kazandığı Yer
Brushed DC her yerde miras değildir. İki kablolu bağlantının, yüksek başlatma torkunun ve düşük maliyetli sürücünün periyodik fırça bakımına ağır bastığı durumlarda tutunur.
Bir pazar araştırması değil, tipik fırçalanmış DC armatür talebinin gösterge niteliğindeki dağılımı.
Her segment armatürü farklı şekilde vurgular. Otomotiv yardımcıları termal döngüyü ve titreşimi cezalandırır, tıbbi ve mobilite birimleri akustik gürültüyü ve komütatör film stabilitesini cezalandırır ve elektrikli aletler tepe akımı cezalandırır. Birine uygun olan bir yığın, çelik kalitesinde veya yapım yönteminde değişiklik yapılmadan üçüne de nadiren uyar.
Çekirdeği Satın Almak: Toleranslar, Testler ve Taşıdığınız Riskler
| karakteristik | Tipik gereksinim | Neden önemli? |
|---|---|---|
| Laminasyon çapak yüksekliği | 0,05 mm veya daha az; Sıkı istiflerde 0,03 mm | Çapaklar bitişik laminasyonları kısaltır ve çekirdek kaybını artırır |
| Rotor dış çapı ve şaft deliği | Çizim başına, genellikle ±0,05 mm | Hava boşluğunu ve şaft uyumunu ayarlar; eksantriklik titreşim olarak ortaya çıkar |
| Yığın uzunluğu | Tipik olarak ±0,2 mm | Akı ve tork sabitini üniteden üniteye değiştirir |
| Yığınlama faktörü | Yapıya bağlı olarak 0,95 ila 0,98 | Daha düşük bir faktör, aynı tork için daha fazla bakır anlamına gelir |
| Katmanlar arası yalıtım | Görünür kaplama hasarı yok | Çizik kaplama kısa devreler ve yerel sıcak noktalar oluşturur |
| Eğrilik açısı | Çizim başına genellikle bir slot aralığı | Yanlış eğim, vuruntu torkunu ve duyulabilir gürültüyü artırır |
| Montajdan sonra komütatör salgısı | 0,02 mm veya daha iyisi | Kıvılcımlanmayı ve fırça ömrünü doğrudan kontrol eder |
Satın alma riskinin gerçekte biriktiği yer, çekilişin yukarısındadır. Gördüğümüz anlaşmazlıkların çoğuna beş başarısızlık neden oluyor:
- Daha yüksek kayıplı, daha ucuz, yönlendirilmemiş bir kalitenin yerini alan çelik kalitesi.
- Yığını düzleştiren ve laminasyonları kısaltan kaynak sıçraması veya yeniden yapılan kilitler.
- Yığın bağlanmadan önce toplu taşıma nedeniyle kaplama hasarı.
- Tavlanmamış olarak sağlanan malzeme, tek bir boyutu değiştirmeden çekirdek kaybını ortadan kaldırır.
- Bir yığının içinde çok sayıda karışık, mevcut çekilişte birimden birime dağılım olarak görünüyor.
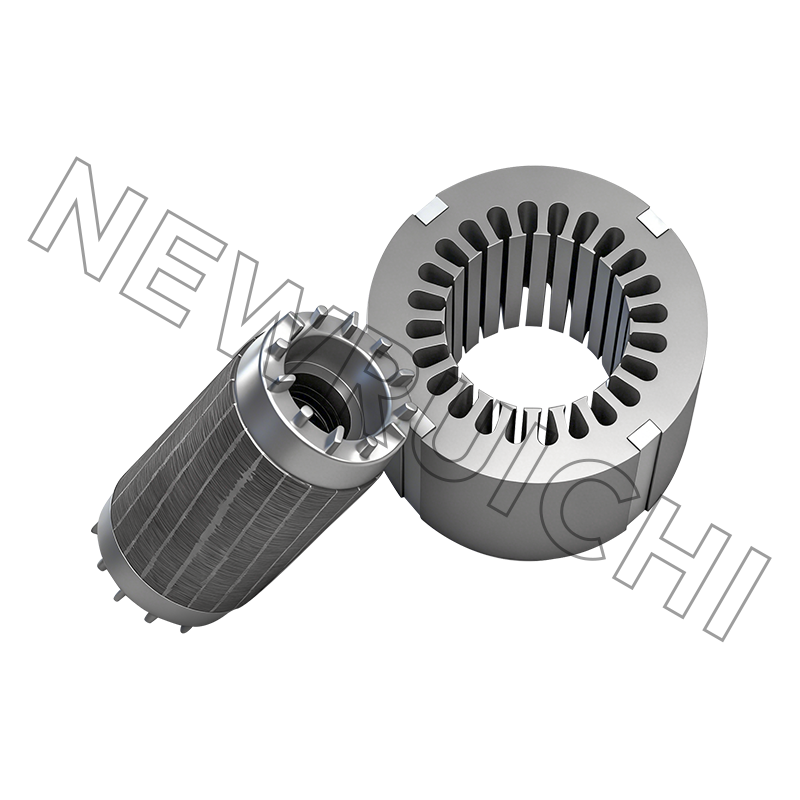
Hacimli programlar için, tek parça levhalar yerine bitmiş bir yığın satın almak, bu riskleri tedarikçiye taşır ve yığın uzunluğu varyasyonunu montaj hattınızdan ortadan kaldırır.
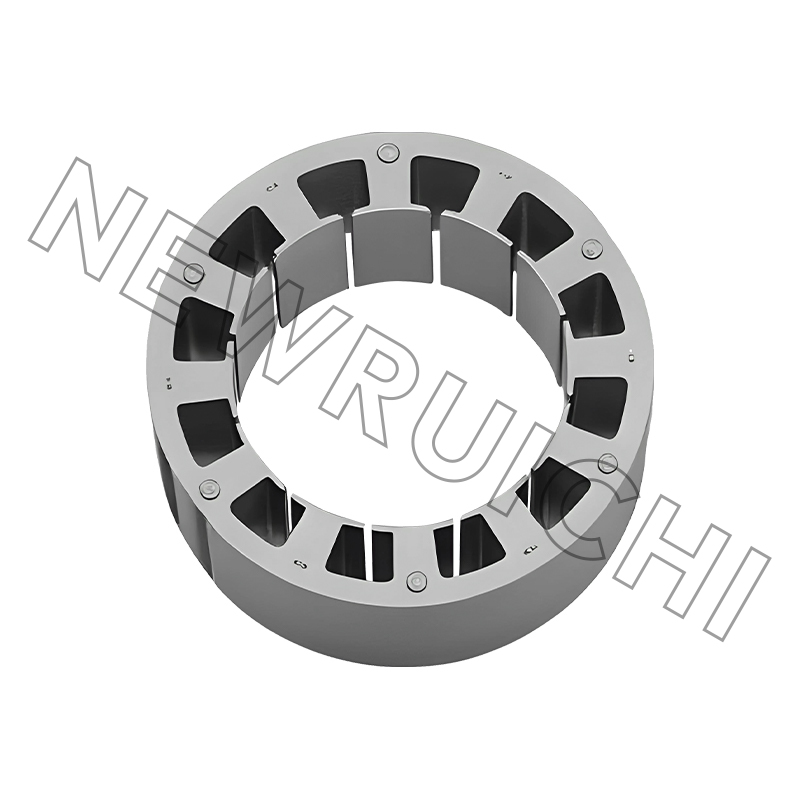 DC Motor Stator ve Rotor Çekirdek Düzenekleri Bitmiş lamine çekirdek düzenekleri, istifleme riskini tedarikçiye kaydırarak ve montaj hattındaki istif uzunluğu değişimini azaltarak hacim motor programlarına uygundur. Ürünü Görüntüle →
Örnekten Seriye: Tutarlı Bir Dizi
1. Çizim ve çelik incelemesi.
Herhangi bir malzeme kesilmeden önce ölçüm, kalite, kaplama ağırlığı ve yığın yapısını doğrulayın.
2. Lazerle kesilmiş numuneler.
Tasarım hâlâ hareket halindeyken herhangi bir alet kullanılmadan birkaç yüz parça teslim edildi.
3. Yığın ve bağ denemesi.
Elde edilen istifleme faktörünü ve istif uzunluğunu çizime göre ölçün.
4. Yerleştirme, döndürme ve termal test.
Nominal yükte hava boşluğu, salgı, sıcaklık artışı ve komütatördeki fırça davranışı.
5. Hacim araçları.
Miktar ve değişiklik riskine bağlı olarak damgalama kalıbı veya lazer partisi.
6. İlk makale ve belgeler.
Programın otomotiv olduğu boyut raporu, malzeme sertifikaları ve PPAP.
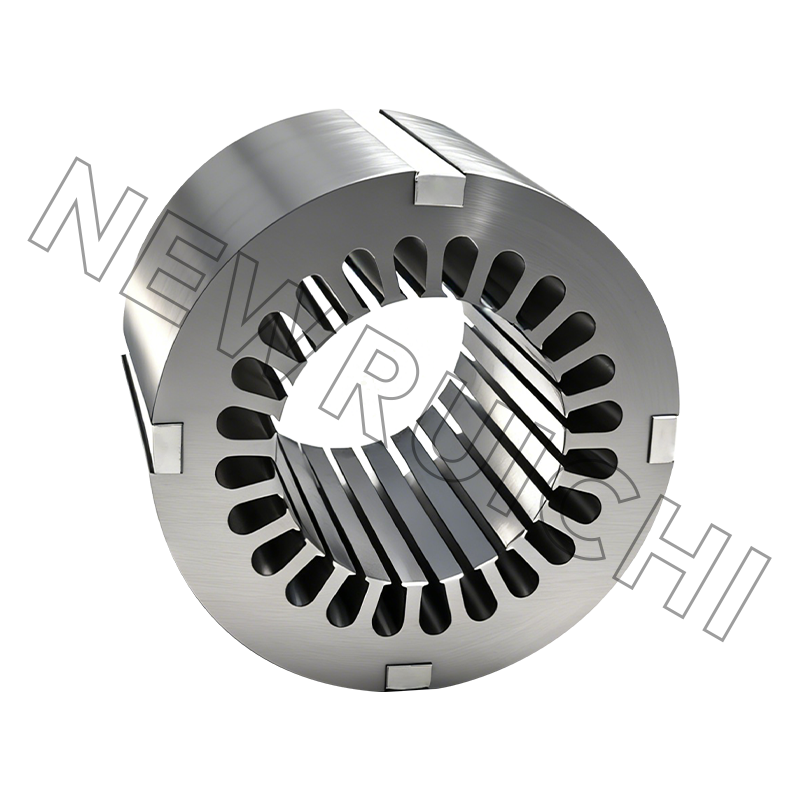
Lazerle kesilen numuneler aynı zamanda kalıba başlamadan önce çelik kalitesi değişimini test etmenize olanak sağlar. Daha düşük çekirdek kaybını ölçen 0,35 mm'lik bir kalite, kilogram başına ekstra maliyeti haklı gösterebilir veya göstermeyebilir ve yığın denemesi bu soruyu çeyrek yerine bir hafta içinde yanıtlar.
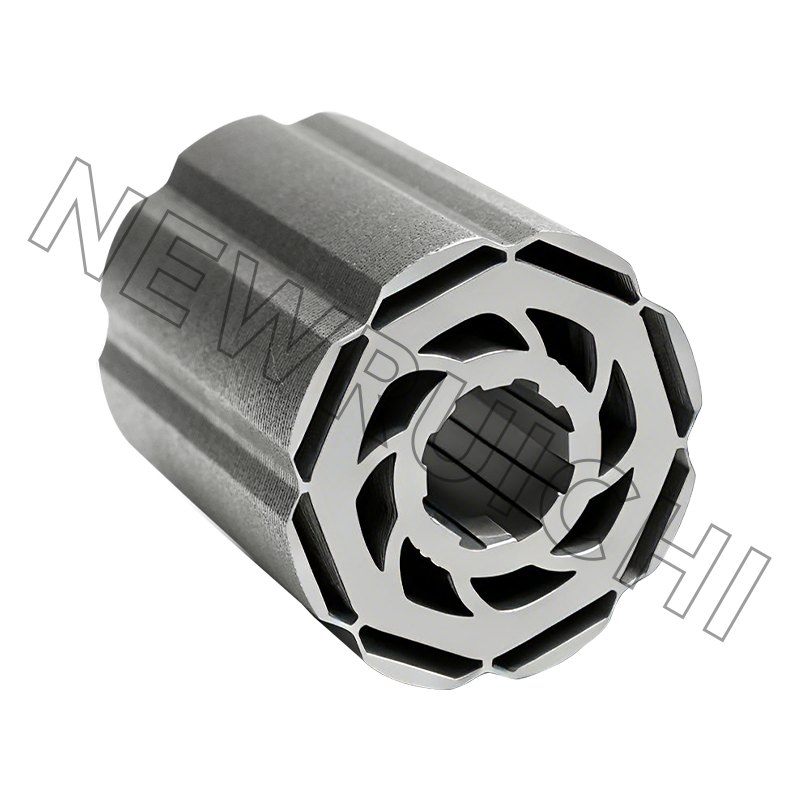
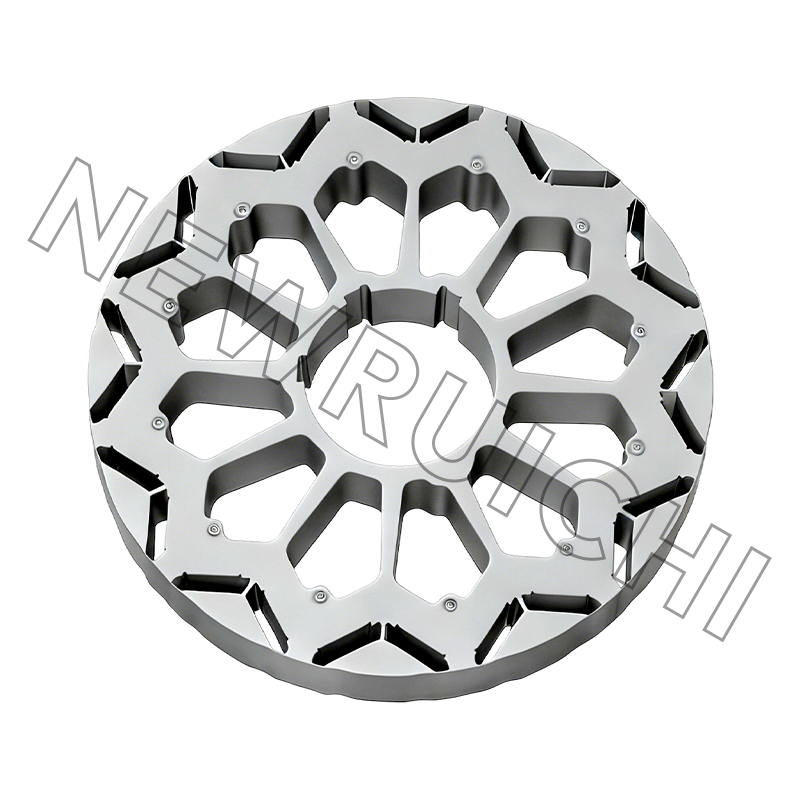
 Lazer Kesim Stator ve Rotor Laminasyon Örnekleri Özel lazerle kesilmiş laminasyon numuneleri, kalıp taahhüdü ve hacimli üretim öncesinde erken motor tasarım kontrollerini ve çelik kalitesi denemelerini destekler. Ürünü Görüntüle →
Numune aşamasını geçtikten sonra, laminasyon ve maça üretim rotası (çelik dilme, damgalama veya lazer kesim, belirtilen yerlerde tavlama, kilitleme, yapıştırıcı veya kaynak ile istifleme ve son muayene) teslimat tarihlerinin kazanıldığı veya kaybedildiği yerdir. İlk satınalma siparişinden sonra değil, tedarikçiyle bu akışı bir kez yürümekte fayda var.
Bakım ve Uyumluluk Notları
- Fırçaları arıza durumunda değil, beklenen aşınma ömrünün yarısında kontrol edin.
- Tekdüze çikolata renginde bir komütatör filmi sağlıklıdır; yamalı film kirlenmeye ya da yanlış fırça kalitesine işaret eder.
- Yay basıncını spesifikasyonda tutun. Düşük basınç komütatörü cilalar, yüksek basınç ise fırçaları çabuk aşındırır.
- Sargı yalıtımıyla uyumlu bir solventle temizleyin; karbon tozu iletir.
- Katmanlar arası pas tam olarak elektriksel kısa devre gibi davrandığından istiflenmiş çekirdekleri kuru ve sarılı olarak saklayın.
Uyumluluk tarafında, otomotiv programlarına yönelik motor çekirdekleri genellikle IATF 16949 kalite sistemi, genel endüstriyel çekirdekler ISO 9001, kaynaklı çerçeveler ve tabanlar ISO 3834 ve çevre yönetimi ISO 14001 kapsamındadır. Bu sertifikalar kağıt kadar önemli değildir ve ilk ürün raporlarının, malzeme sertifikalarının ve değişiklik bildirimlerinin takip edilmeden gelmesinin nedeni olarak daha fazladır.
Bunların hiçbiri armatürü karmaşık hale getirmez. Bunu spesifik hale getirir: çelik kalitesi, yığın yapısı, çapak sınırı, komütatör salgısı. Bu dördünü çözdüğünüzde 4.500 saatlik kıvılcımlanma sorunu bir gizem olmaktan çıkıyor.
E-posta adresiniz yayımlanmayacaktır. Zorunlu alanlar * olarak işaretlenmiştir

 Email: [email protected]
[email protected]
[email protected]
 Telefon/Telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Telif hakkı © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator ve Rotor Çekirdekleri Üreticileri
