 tr

Bir Sonuç Kutuplu Motorun İki Hızı Vardır: Sargı Tipleri, Çekirdek Tasarımı, Seçimi
İki adet 22 kW fan motoru, aynı kasa boyutu, aynı üretici, aynı görev döngüsü: bir isim plakasında 1.800 rpm, diğerinde 1.800/900 rpm yazıyor. İkincisi, tek sargılı ardışık kutuplu bir makinedir ve ikisi arasındaki her fark, stator laminasyon yığınının ve terminal kutusunun içinde bulunur.
Birisi ardışık kutuplu bir motorun neye sahip olduğunu sorduğunda, cevap, bir sargıdan gelen iki hız, karşılaştırılabilir bir geleneksel sargının bobin gruplarının kabaca yarısı ve bakır taşımadan akı taşıyan bir dizi çözülmüş kutupla başlar. Cevabın daha az konforlu olan yarısı, düzleştirilmiş bir hava boşluğu akı dalga biçimi, çekirdekte daha fazla harmonik kayıp ve düşük hızda daha az soğutmadır. Bu üç öğeye motor tasarımcısı kadar laminasyon tedarikçisi de karar veriyor.
Basit Sayılarla Kısa Cevap
Sonuç kutuplu bir motor aşağıdaki özelliklere sahiptir ve her birinin, alıcının belirtmesi gereken stator ve rotor çekirdekleri üzerinde doğrudan bir etkisi vardır.
- Bir sarımdan iki hız. Genel oran 2:1'dir, yani 60 Hz'de 1.800/900 rpm ve 50 Hz'de 1.500/750 rpm'dir.
- Üç fazlı, dört kutuplu bir çerçevede on iki yerine altı bobin grubu.
- Çözülmüş direkler. Kutupların yalnızca yarısı bobin taşıyor ve geri kalan kutuplar polaritelerini sonuç teriminin geldiği demir yoldan alıyor.
- Hem bobin grubu sayısı hem de gruplar arası bağlantılar düştüğü için daha az bakır ve daha kısa uç sargılar.
- Düzleştirilmiş bir akı dalga biçimi. Sarılmamış kutuplar farklı bir etkili hava boşluğu geçirgenliği sunar, böylece harmonik içerik artar.
- Düşük hızda soğuma cezası. Yarı hızda mile monteli bir fan, tam hızda hareket ettirdiği havanın yarısından çok daha azını hareket ettirir.
Çekirdekleri belirleyen bir satın alma veya mühendislik ekibi için, çözülmüş kutuplar ve akı dalga biçimi en önemli husustur. Sonuçta ortaya çıkan bir kutup statörü, farklı bir isim plakasına sahip standart bir dört kutuplu stator değildir; diş ve boyunduruk bölümleri düşük hızlı bağlantıyla tahrik edilir.
Bir Sargı İki Kutup Numarasını Nasıl Üretir?
Geleneksel bir üç fazlı dört kutuplu eşmerkezli sargının on iki bobin grubuna ihtiyacı vardır: dört kutup ve üç fazın çarpımı. Aynı statordaki birbirini takip eden kutup sargısı altı kullanır. Her grup, sargılı bir kutuptan çıkan akı, kendine ait bir bobin taşımayan bir kutuptan geri dönecek şekilde bağlanmıştır. Sarılmamış direk aynı demir yoldan beslendiği için komşularına zıt kutupları alır ve tam olarak ters işaretli sarılı bir direk gibi çalışır.
O sargıyı tek yöne bağlayın ve makine dört kutuplu olarak çalışsın. Tekrar bağladığınızda aynı bakır sekiz etkin kutup gibi davranır. Senkron hız kutup sayısını takip eder, dolayısıyla 60 Hz'lik bir makine 1.800 rpm ve 900 rpm verir. Kayma durumunda, yüklü bir sincap kafesli motor tipik olarak 1.750 rpm ve 875 rpm civarına yerleşir.
Daha az bobin grubu
On iki yerine altı grup, daha az bakır, daha kısa uç dönüşleri, daha az bağlantı ve daha kısa eksenel yapı anlamına gelir. Sarma takımları ve bobin yerleştirme sürelerinin her ikisi de düşer, bu da tasarımın maliyete duyarlı hacimli üretimde hayatta kalmasının nedenidir.
Daha yüksek harmonik kaybı
Hava boşluğu akı dalga biçimi, sonuçtaki kutup bağlantısında daha düzdür. Ekstra üçüncü ve beşinci harmonik içerik, çekirdek kaybını ve duyulabilir gürültüyü artırır; bu, tam olarak yüksek dereceli, düşük kayıplı, yönlendirilmemiş silikon çeliğin ekstra maliyetini geri ödediği rejimdir.
Yarı hızda soğutma
Şafta monteli bir fan, hız kaybından çok daha hızlı bir şekilde hava akışını kaybeder. 900 rpm'deki tork genellikle kabul edilebilir düzeydedir; sıcaklık artışı sıklıkla gerçekleşmez ve bu boşluk genellikle tasarım incelemesinden ziyade test tezgahında bulunur.
Bu prensip üzerine inşa edilen AC endüksiyon makineleri, her iki bağlantı için önceden boyutlandırılmış bir stator ve rotor çekirdek setine dayanır; bu, bileşen kaynağının ve motor tasarımının buluştuğu noktadır.
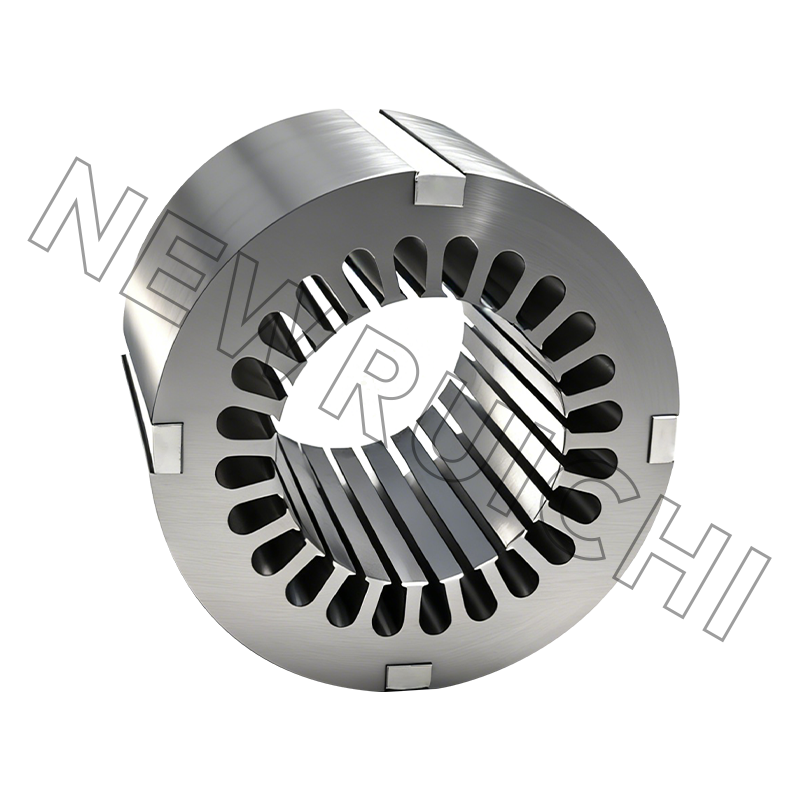
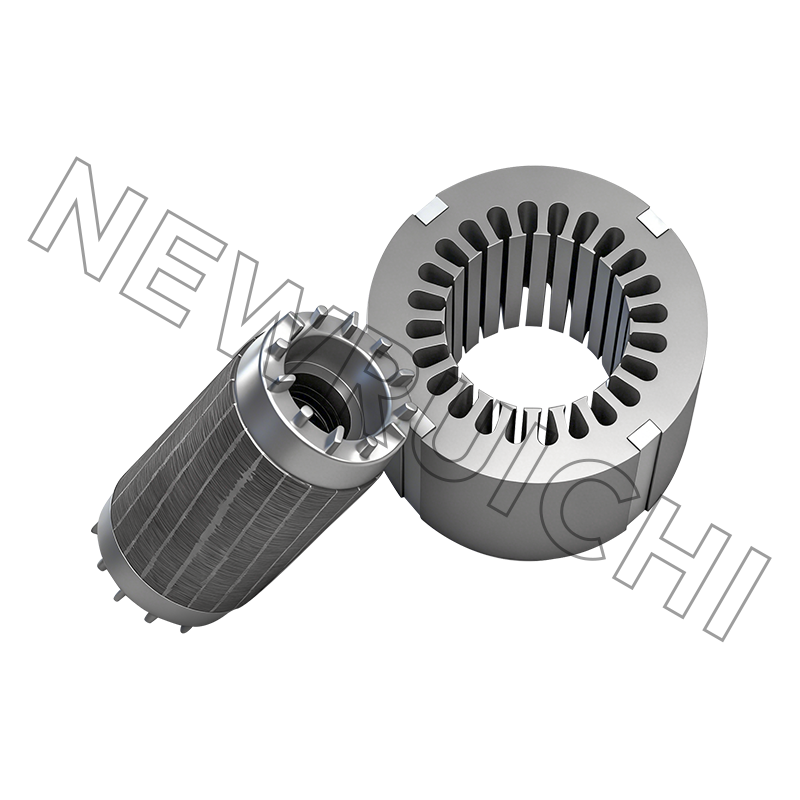
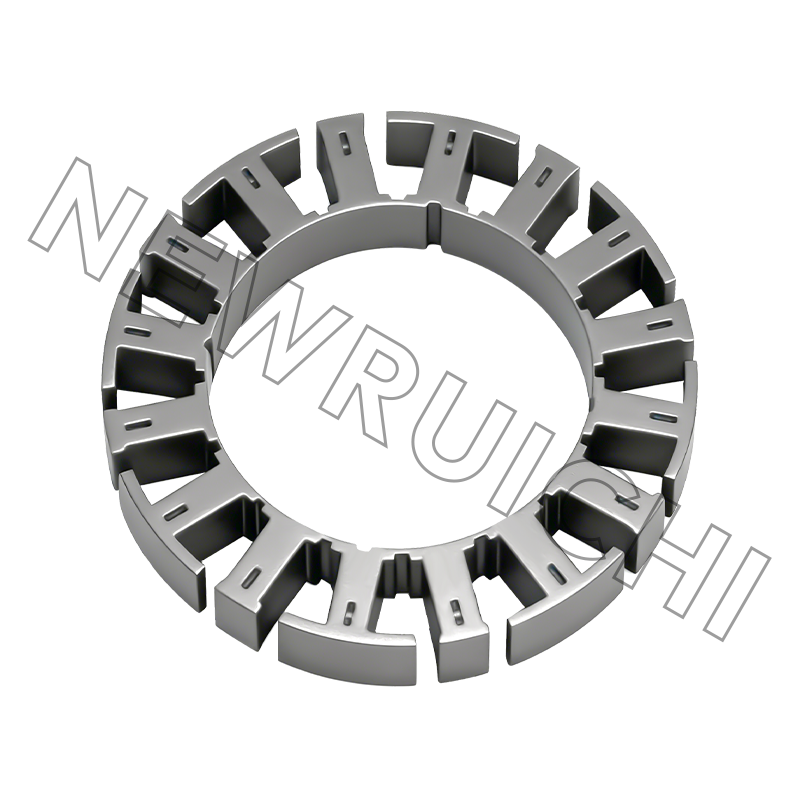
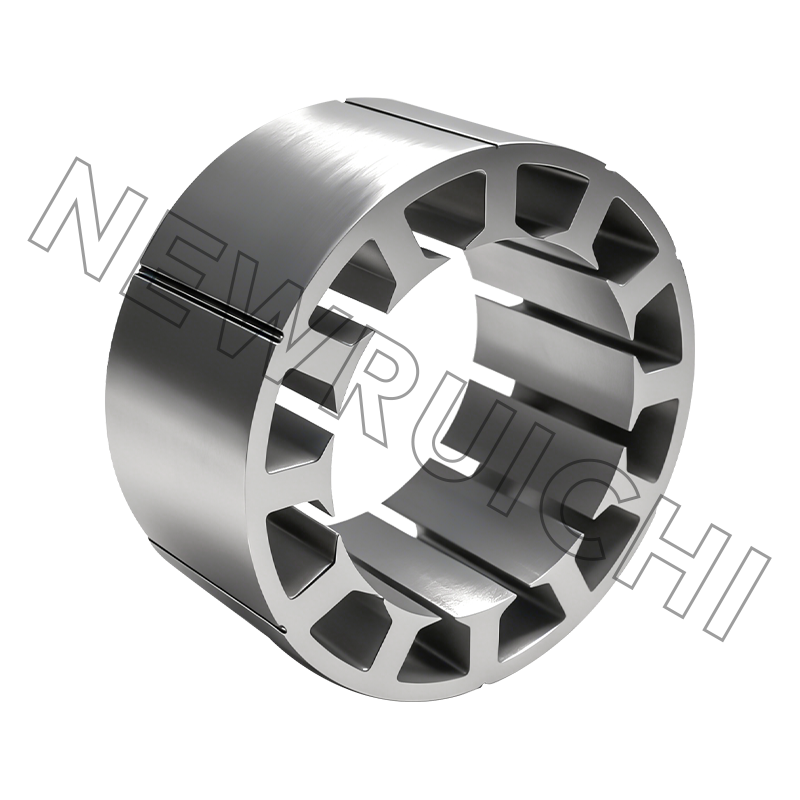
 AC Motor Statoru ve Rotor Çekirdek Grubu AC motorlar için yüksek hassasiyetli istiflenmiş stator ve rotor çekirdekleri, aynı çerçevedeki geleneksel ve ardışık kutup düzenlemelerini karşılaştırırken kullanışlıdır. Ürünü Görüntüle →
Sonuç Kutup ve Geleneksel Sargı
Aşağıdaki karşılaştırma, geleneksel dört kutuplu tek hızlı motor olarak veya bunun sonucunda ortaya çıkan tek kutuplu sargıyla çalışan aynı 60 Hz stator çerçevesi için yapılmıştır.
Yalnızca İlk Prototipten Sonra Ortaya Çıkan Metrikler
Tasarım incelemeleri nominal hız ve torka odaklanma eğilimindedir. Aşağıdaki tablo, sonuçtaki kutup bağlantısındaki aynı stator çerçevesini, geleneksel durum için 100'e endekslenmiş geleneksel dört kutuplu bağlantıyla karşılaştırmaktadır. Bunlar, tek bir veri sayfası değerinden ziyade tipik prototip ve test tezgahı gözlemleridir; bu nedenle bunları aralık olarak değerlendirin.
İki uzun çubuk, yeniden tasarım çalışması üreten çubuklardır. Sarılmamış kutup hava boşluğu etrafındaki kuvvet dağılımını değiştirdiği için titreşim ve gürültü artar ve akı dalga biçimi artık sinüzoidal yakın olmadığı için harmonik çekirdek kaybı artar. Her iki etki de tasarımcıları daha ince laminasyonlara, daha düşük kayıplı silikon çelik kalitelerine, kaynaklı istifler yerine birbirine kenetlenmiş yığınlara ve çoğu durumda çarpık bir rotora doğru itiyor. İstifleme yönteminin çekirdek kaybını nasıl değiştirdiğine daha yakından bakmak için bu karşılaştırma kilitli lamine çekirdekler pratik değiş tokuşları kapsar.
Sonuç olarak Kutup Makinelerinin Gerçekte Çalıştığı Yer
Günün bir kısmında yükün tam taleple, geri kalan kısmında ise kısmi yükte çalıştığı durumlarda, iki hızlı çalışma karşılığını verir. Aşağıdaki dağılım endüstriyel fan, pompa ve kompresör işlerinde görülen uygulama karışımını yansıtmaktadır.
Ortak iş parçacığı kare yasa yüküdür. Fan ve pompa gücü kabaca hızın küpüyle düşer, bu nedenle yarım hızda çalışan bir makinenin tam hızda şaft gücünün yaklaşık sekizde birine ihtiyacı vardır. Sonuç olarak ortaya çıkan bir kutup motoru, hiçbir sürücü elektroniği olmadan bu tasarrufun bir kısmını yakalar; bu nedenle, değişken frekanslı sürücüler artık diğer durumların çoğunu kapsasa da tasarım, maliyete duyarlı, yüksek görev gerektiren uygulamalarda ayakta kalmaktadır.
İkinci Anlamı: Sonuç Kutuplu Daimi Mıknatıslı Rotorlar
Aynı terim rotor tarafında tamamen farklı bir yapıyı tanımlamaktadır. Sonuç olarak kutuplu bir kalıcı mıknatıslı makinede, tek kutuplu mıknatıslar monte edilir veya gömülür ve aralarındaki demir kutuplar, bitişik mıknatıslar tarafından zıt kutuplara mıknatıslanır. Kutupların yarısı mıknatıs, diğer yarısı ise demirdir.
Alıcı için sonuçlar hem ticari hem de mekaniktir.
- Mıknatıs kütlesi, kutup çifti başına önemli ölçüde düşer ve mıknatıslar, çekiş, servo ve cihaz motorlarında baskın maliyet kalemidir.
- Rotor çıkıntılı hale gelir, böylece isteksizlik torku mıknatıs torkuna eklenir ve sabit güç hız aralığı genişler, bu da alan zayıflatma işlemine yardımcı olur.
- Akı yolu asimetriktir, bu da tork dalgalanmasını, dengesiz manyetik çekmeyi ve rotor harmonik kaybını artırır.
- Rotor laminasyon geometrisi kritik hale gelir: kutup yayları, akı bariyerleri ve köprü kalınlığının birlikte ayarlanması gerekir.
Bu son nokta sadece bir simülasyon meselesi değil, bir üretim meselesidir. Bu tür rotor yığınları genellikle kaynak yerine birbirine kilitlenir, çünkü kaynak, yığın boyunca laminasyonlara kısa devre yapar ve tam olarak harmonik kaybın zaten yüksek olduğu yerde çekirdek kaybına neden olur.
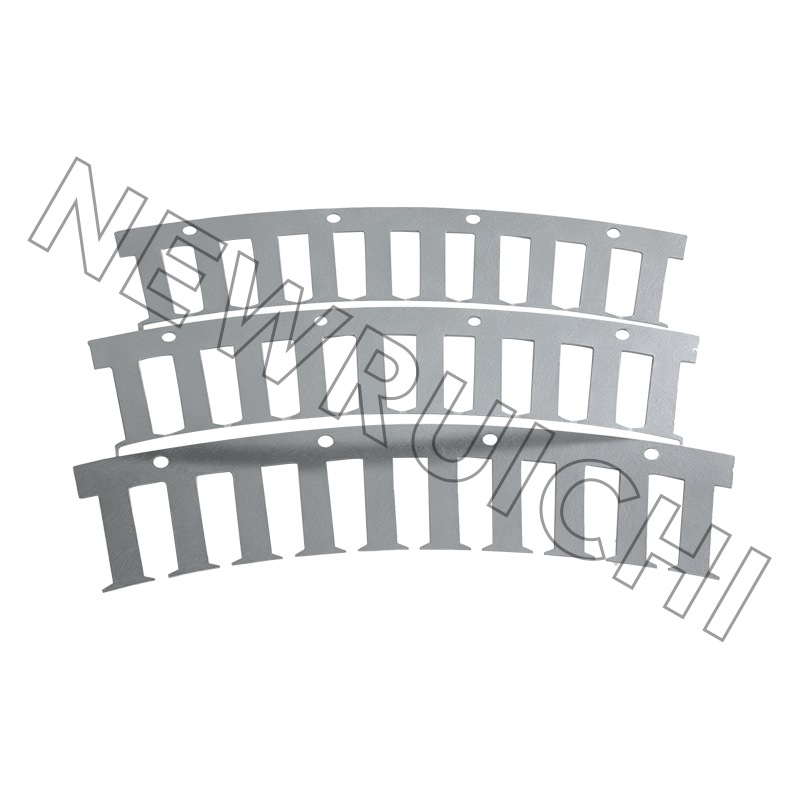
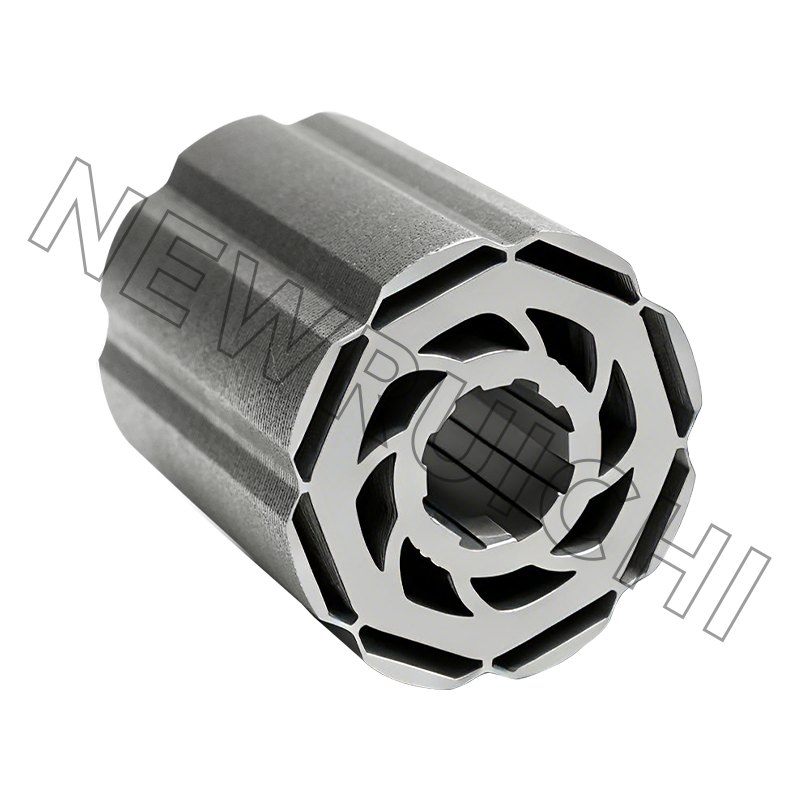
 Kaynaksız Motor Yığınları için Kilitli Lamine Çekirdek Kaynak kayıplarının ve üretim kontrolünün söz konusu olduğu iki hızlı rotor yığınları için uygun, kaynaksız, tutkalsız yapıya sahip, tamamlanmış kilitli motor göbeği tertibatı. Ürünü Görüntüle →
İki Hızlı Bir Makine İçin Çekirdeklerin Belirlenmesi: Uygulanabilir Bir Sıra
- Önce hız çiftini ve görevi düzeltin. Düşük hızın sürekli mi olduğunu yoksa yalnızca çalıştırma, konumlandırma veya gece çalışması için mi kullanıldığını doğrulayın. 2:1 oranı standarttır ancak sarma karmaşıklığı pahasına diğer oranlar da mümkündür.
- Manyetik devreyi en kötü akı durumuna göre boyutlandırın. Sarılmamış kutup dişleri ve arkalarındaki boyunduruk konsantre akı taşır, bu nedenle yalnızca nominal yüksek hız yerine düşük hızlı bağlantıdaki akı yoğunluğunu kontrol edin.
- Düşük hızda soğutmayı tekrar kontrol edin. Fan mile monte edilmişse cebri havalandırma, daha büyük bir fan veya daha düşük bir sıcaklık artış sınıfı planlayın. Bu karar sıklıkla çerçeveyi ve muhafazayı değiştirir.
- İstifleme yöntemini bilinçli olarak seçin. Kilitleme hızlıdır ve hacim açısından boyutsal olarak stabildir; yapışkan bağlama en düşük çekirdek kaybını sağlar; lazer veya TIG kaynak takımları hızlı bir şekilde devreye girer ancak maliyet kaybına neden olan laminasyonlar arası kısa devreler oluşturur. Harmonik içeriği yüksek olan iki hızlı makineler, bu cezayı tek hızlı makinelere göre daha keskin bir şekilde hissederler.
- Sert işlemeye başlamadan önce lazerle kesilmiş örneklerle doğrulama yapın. Örnek laminasyonlar, ekibin gerçek bağlantıda yüksüz akımı, sıcaklık artışını ve gürültüyü ölçmesine olanak tanır.
- Belgeleri kilitleyin. İlk üretim siparişinden önce laminasyon kalınlığı, silikon çelik kalitesi, istifleme yöntemi, çapak limitleri ve muayene kayıtları üzerinde anlaşın.
Hem silisli çelik girdisini hem de bitmiş yığını kontrol eden bir tedarikçi, olağan arıza modlarından birini ortadan kaldırır; bu da, durumu gözden geçirmek için iyi bir nedendir. üretim zinciri iki hızlı çekirdek siparişi vermeden önce.
Gözden Kaçan Bakım ve Uyumluluk Ayrıntıları
- Terminal tanımlama. Sonuç olarak bir kutup sargısı genellikle altı kabloya iner. Onarılmış bir motorun yanlış bağlantıyla yeniden sonlandırılması, makinenin yanlış hızda ve aşırı akımla çalışmasına neden olur.
- Kontaktörler ve anahtarlama. Hız değişimi elektronik olarak değil mekanik olarak yapılır. Çukurlu kontaklar ve gevşek bağlantılar, motorun düşük hıza ulaşmayı reddetmesinin yaygın nedenleridir.
- Düşük hızda sıcaklık. Herhangi bir geri sarma işleminden sonra bunu doğrulayın. Eğer bir tamir atölyesi genel bir şaft fanı takarsa, düşük hız marjı ortadan kalkar.
- Yalıtım ve sıcaklık artış sınırları. IEC 60034-1 veya NEMA MG 1'e göre kontrol edin ve orijinal isim plakasındaki sınıf yerine tamirhanenin fiilen kullandığı yalıtım sınıfını doğrulayın.
- Yeniden yapılanma sonrasında malzeme kalitesi. İki hızlı bir makinede harmonik kaybı, silikon çelik kalitesinin tek hızlı bir motora göre daha etkili olmasını sağlar, dolayısıyla maliyetten tasarruf etmek için daha düşük bir kalitenin değiştirilmesi genellikle ısı olarak ortaya çıkar.
Tedarik tarafında, bir broşürdeki sertifikalar yerine belgelenmiş kalite sistemleri isteyin: Temel olarak ISO 9001, motorun bir araçta sonlandığı IATF 16949, çevresel uyumluluk için ISO 14001 ve kutu tipi makine tabanları gibi kaynaklı çerçeveler için ISO 3834. Bu belgeler, bobin, şerit veya levha formundaki yüksek dereceli yönlendirilmemiş silikon çelik gibi hammadde tarafı da dahil olmak üzere, silikon çelik rulodan bitmiş istife kadar iki hızlı çekirdek siparişini denetlenebilir tutan şeydir.
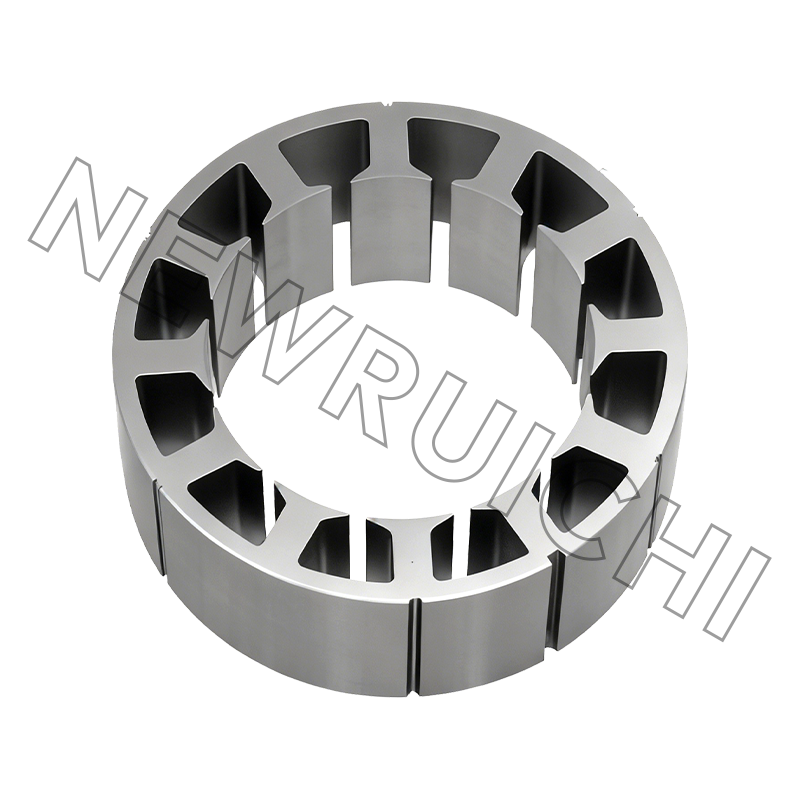
 Silikon Çelik Rulo, Şerit ve Levha Motor çekirdekleri ve hassas damgalama için rulo, şerit ve levha formlarında kalite kontrollü silikon çelik, laminasyon malzemesinin ve tedarik belgelerinin belirlenmesinde önemlidir. Ürünü Görüntüle →
Sonuç olarak kutuplu bir motor, bir sargıdan iki hıza, on iki yerine altı bobin grubuna, akı taşıyan ancak bakır içermeyen sarılmamış kutuplara ve çekirdekte geleneksel bir sargıya göre daha sert olan bir akı dalga biçimine sahiptir. Bu gerçekler laminasyon aşamasında maliyet ve riske dönüşür çünkü çelik kalitesi, laminasyon kalınlığı, istifleme yöntemi ve istif uzunluğunun tümü yalnızca isim plakası hızı için değil, düşük hızlı bağlantı için de seçilmelidir.
E-posta adresiniz yayımlanmayacaktır. Zorunlu alanlar * olarak işaretlenmiştir

 Email: [email protected]
[email protected]
[email protected]
 Telefon/Telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Telif hakkı © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator ve Rotor Çekirdekleri Üreticileri
